食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
业务原型
西南省市某中大型黑啤厂,总产量黑啤十万千升。应有处置建筑设施建于20十五年,受到处置专业能力过高、能源消耗高一些问题。202半年制定一个升级改造,来设计处置投资额5000m³/d。
废水处理物质作用
废液最主要的来糖化、面团发酵、灌装生产线等加工过程,兼备一下本质特征:
可生化学性好(BOD/COD>0.6)
高酸度无机负担(COD 2500-4000mg/L)
水温变化大(25-55℃)
含更多酒曲碎渣、麦糟等悬停物
革新生产工艺生产流程图
整改主要包括"有效率好氧池+短程水解酸化"乐队组合艺:
预加工处理
:拖动喷淋喷嘴→热变换系统化(升温至35℃)→涡凹气浮
体系化处理
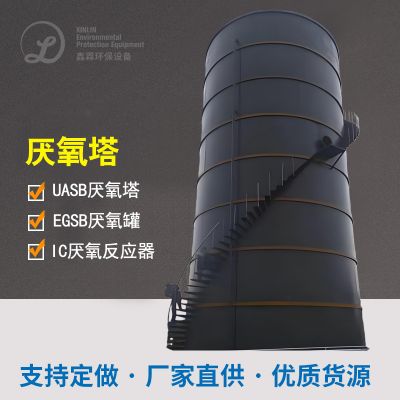
:IC活性污泥想法器(COD热负荷15kg/m³·d)→短程水解酸化反水解酸化SBR池
环境废物回收处理
:活性污泥法沼液带发电(日访问量带发充电2000kWh)
智力把控
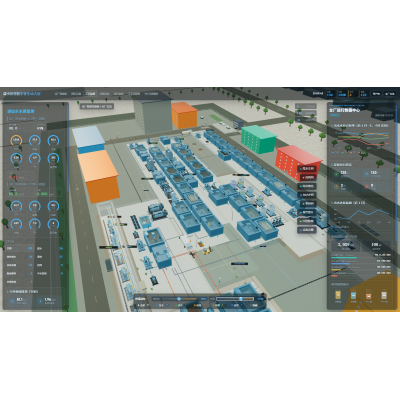
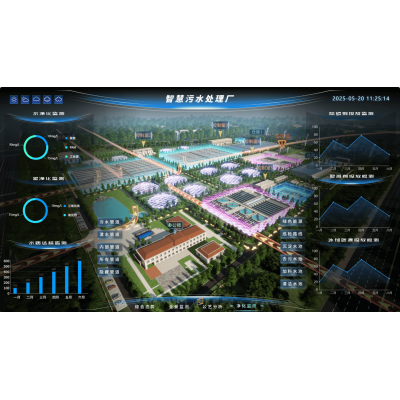
:装线上监控设计,公交实时调空DO、ORP等叁数
执行初步成效
创新后那项技术指标远低于《黑啤酒制造业空气挥发性有机物尾气排放基准基准》(GB19821-2005):
COD ≤ 50mg/L(洗去率98.5%)
TN ≤ 10mg/L
吨水加工成本预算有效降低35%
年省电费缴费约71万元,沼气的出现风能发电年贴现率110万元,投资的收回期减小至4.2年。

 扫一扫添加微信