鑫霖环保
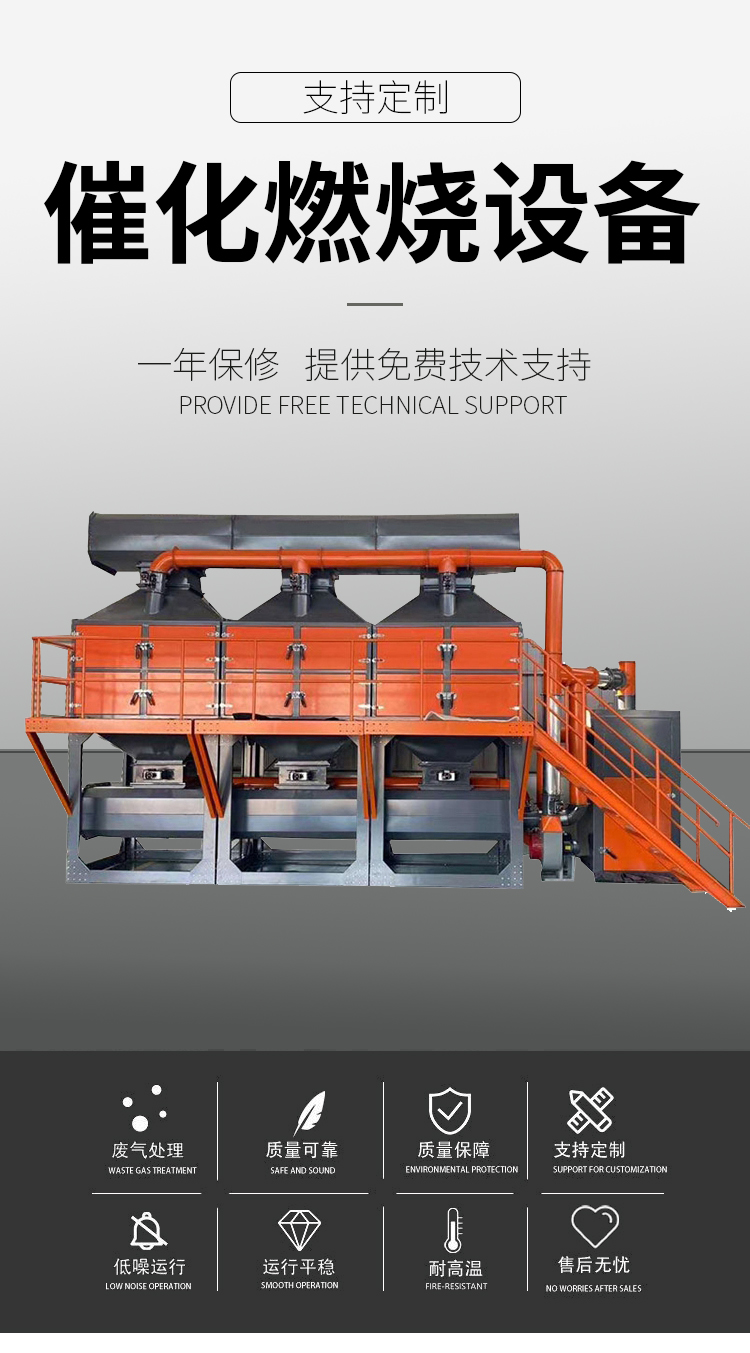
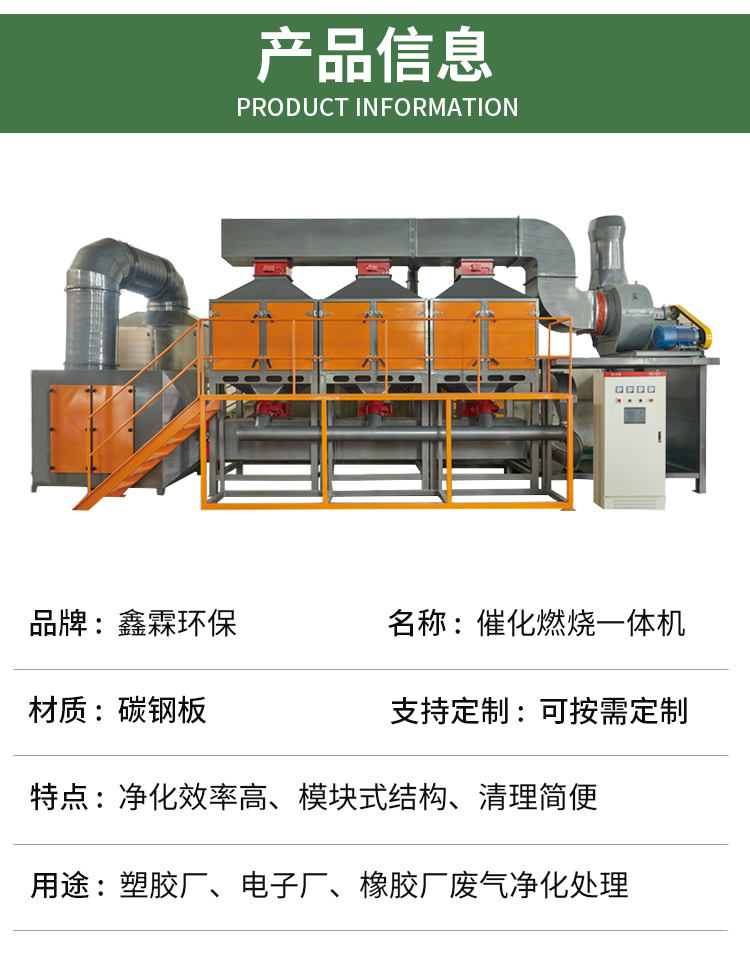
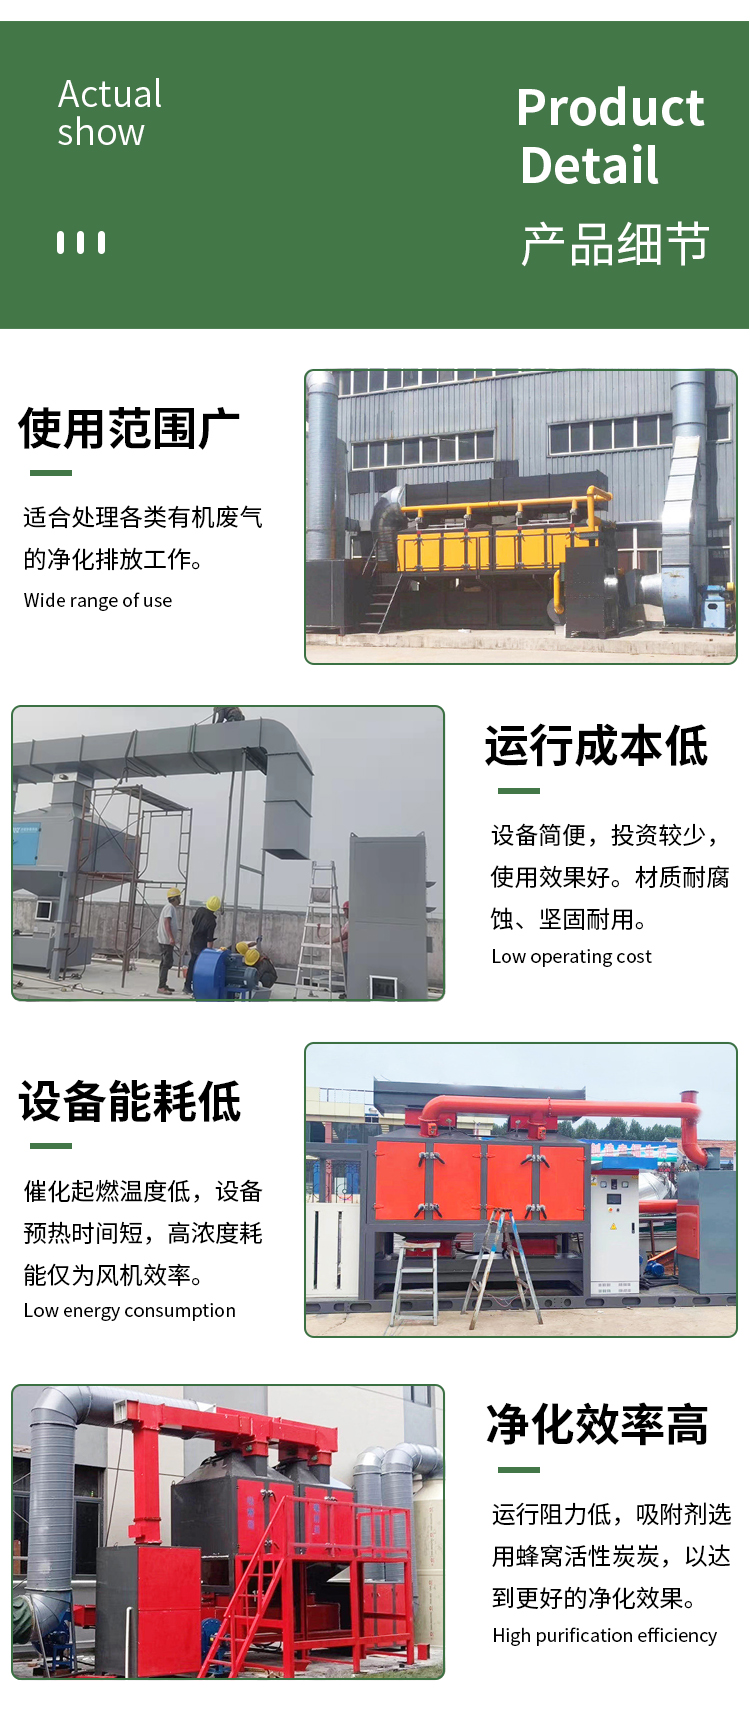
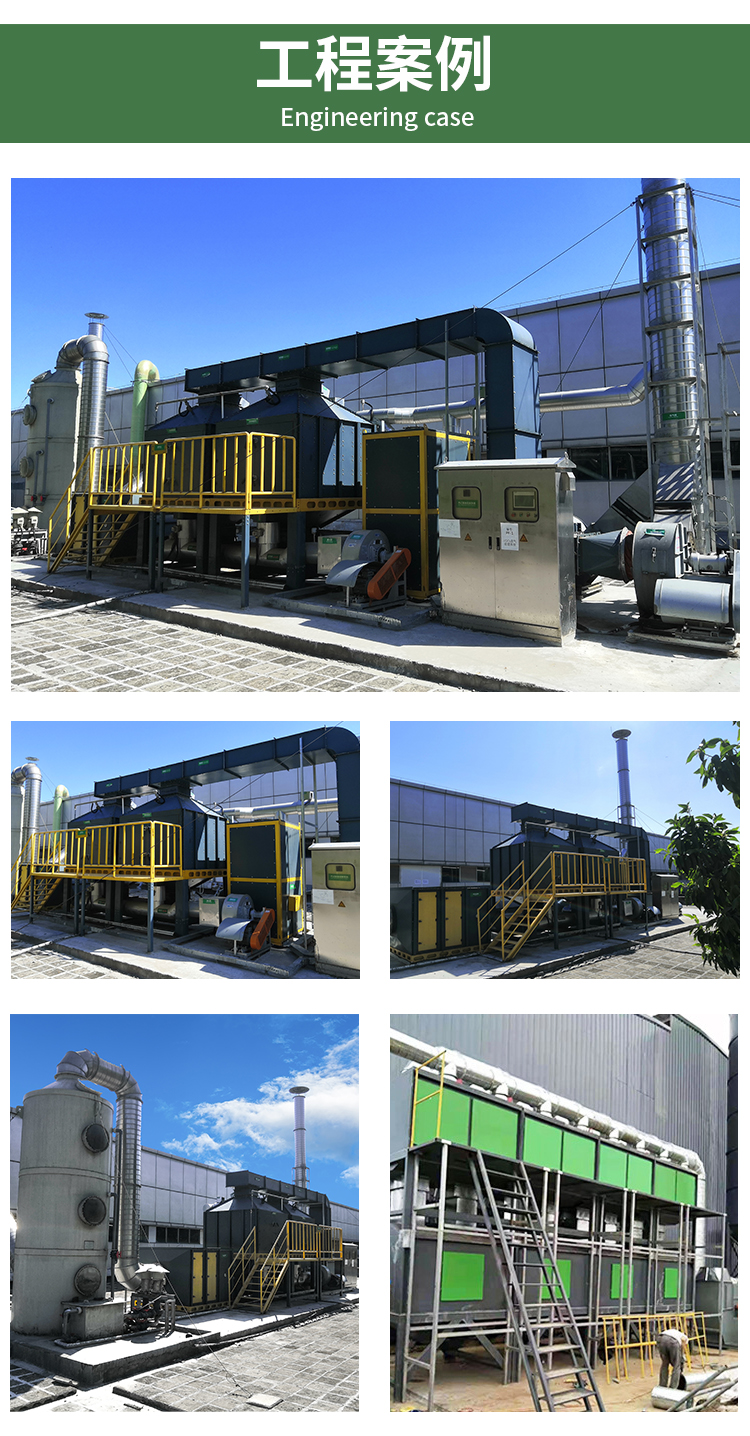
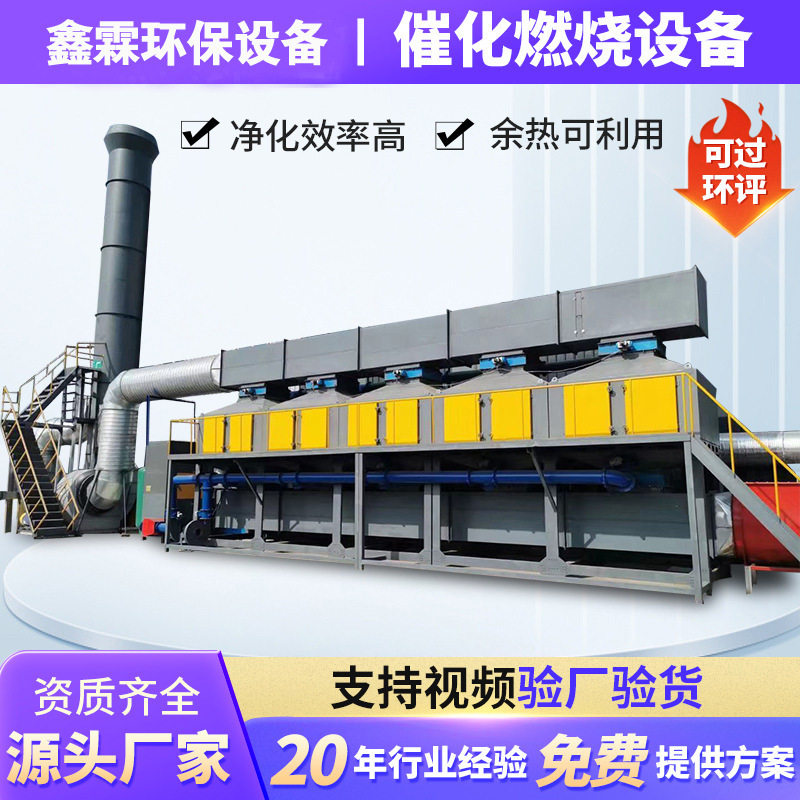
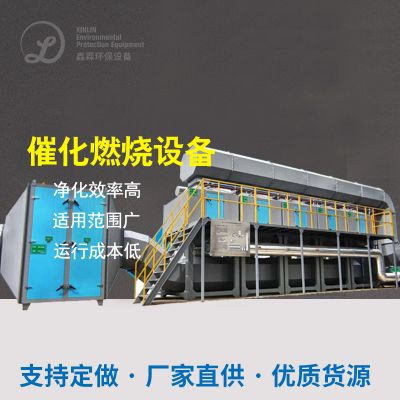
催化燃烧设备介绍
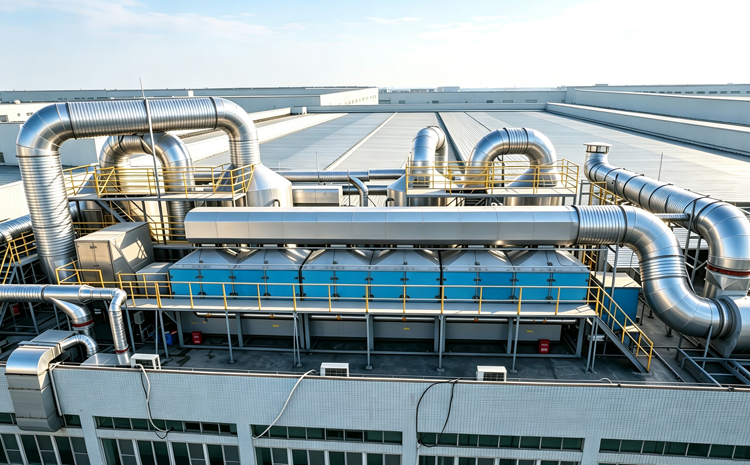
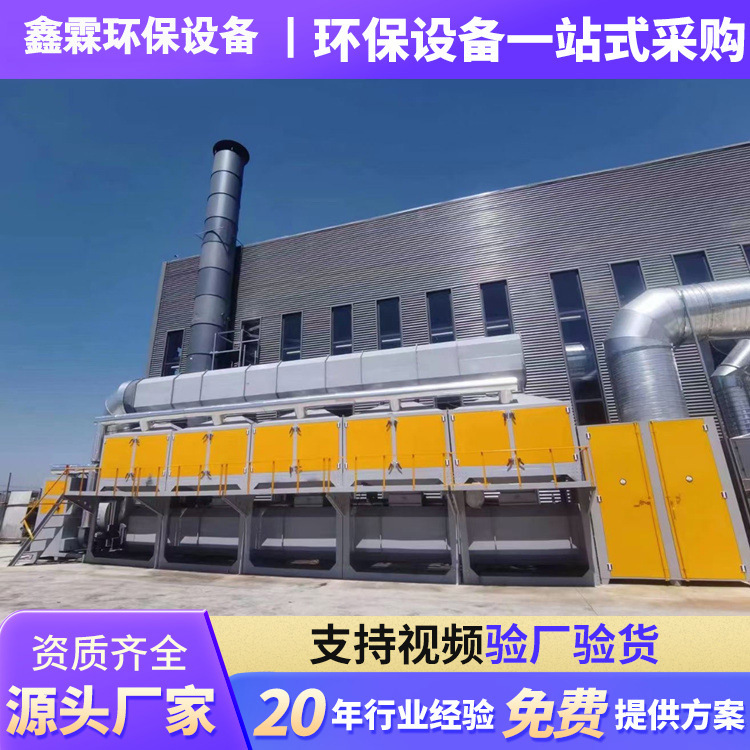
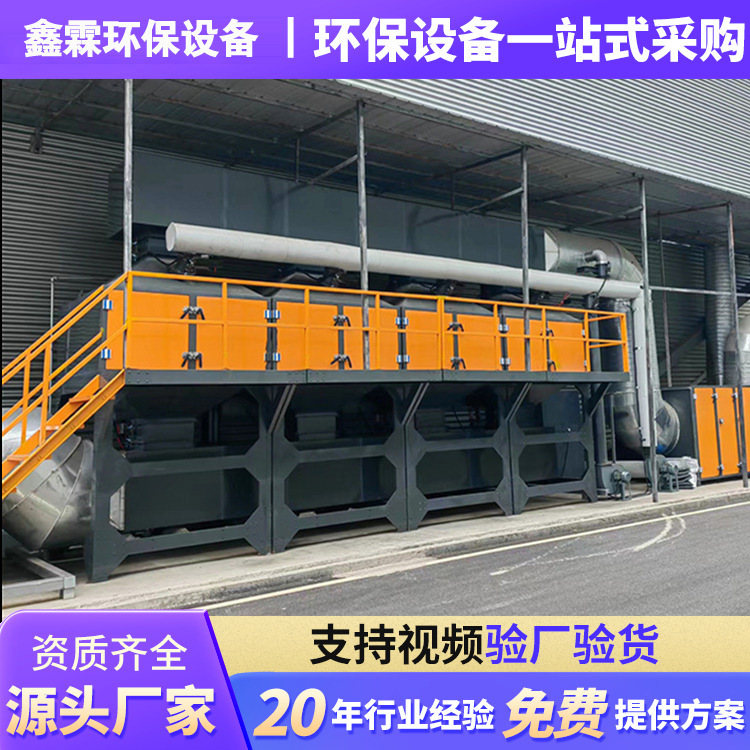
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
生物碳废液属可燃易挥发性性生物碳物,正常人到火进行燃烧需用 650‑850℃持续高温;环保设备内置式铂、钯贵重金属件崔化剂,减轻物理表现碱化能,废液只需高温至 250‑350℃就可在崔化剂里层完成任务氧化的反应降解。 废液有机废气浓度符合标准后,氧化的反应引起的余热可不可以自给供暖,环保设备电高温系统自动停工,完成问题运营、低万元产值能耗上班。
二、整套设备结构组成
1. 预处理系统
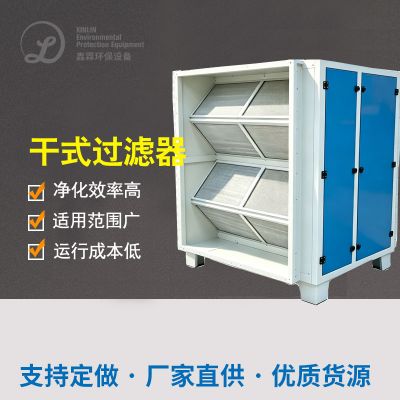
湿式脱水芯器、除雾器、阻火器,脱水芯漆雾、尘土、油滴、空气,以避免科粒物堵塞了、覆盖率促使剂,引致促使剂种毒丧失;阻火器遮蔽回火,保障措施组装机安全性。
2. 余热换热系统
平板式 / 管壳式传热器,使用燃燒在这之后的温度净化后的有机的废气暖机低温制冷的效果待治理 有机的废气,余热出售率大约 90%,幅度削减烧水用电。
3. 辅助加热单元
电采暖器管为主导,关机增温、废水密度偏高时全自动供水,把废水增温至的催化剂的作用剂起燃的温度。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
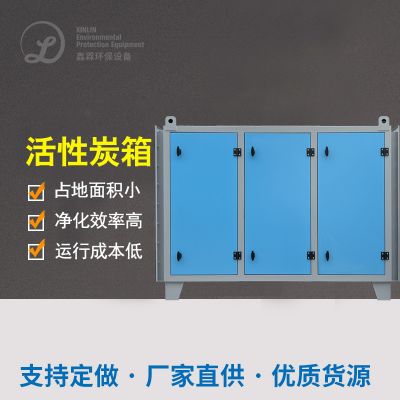
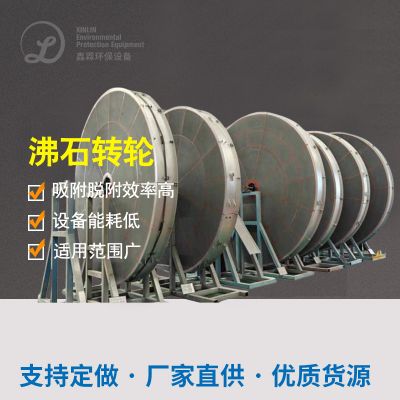
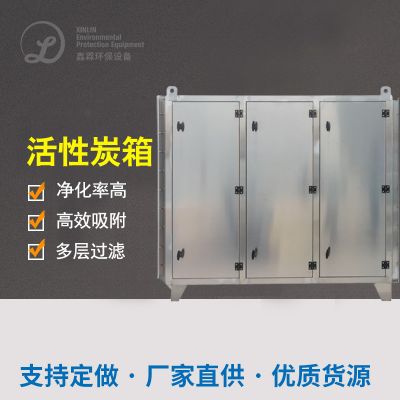
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
有机的废液物排放出整理→湿式几丁质酶炭过滤除杂→板换器调温不断升温→电调温补温至表现体温→崔化床氧化物分析→高温环境洁净室空气进人板换器调温新入有机的废液物排放出→高炉煤气变凉后排烟管道考核标准排放出; 几丁质酶炭一起机情况:强风量稀有机的废液物排放出先几丁质酶炭吸附剂饱满 → 自动空调脱附精浓高氧化还原电位有机的废液物排放出 → 送进去崔化烧室分析进行处理 → 余热环保二次利用资源回收提供几丁质酶炭脱附二次利用。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
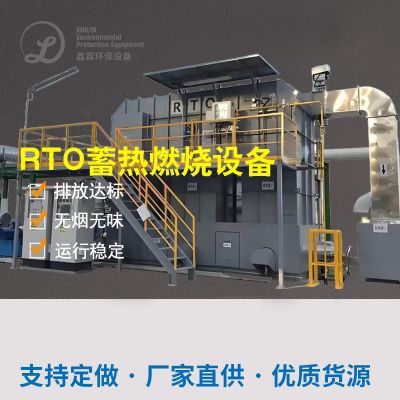
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
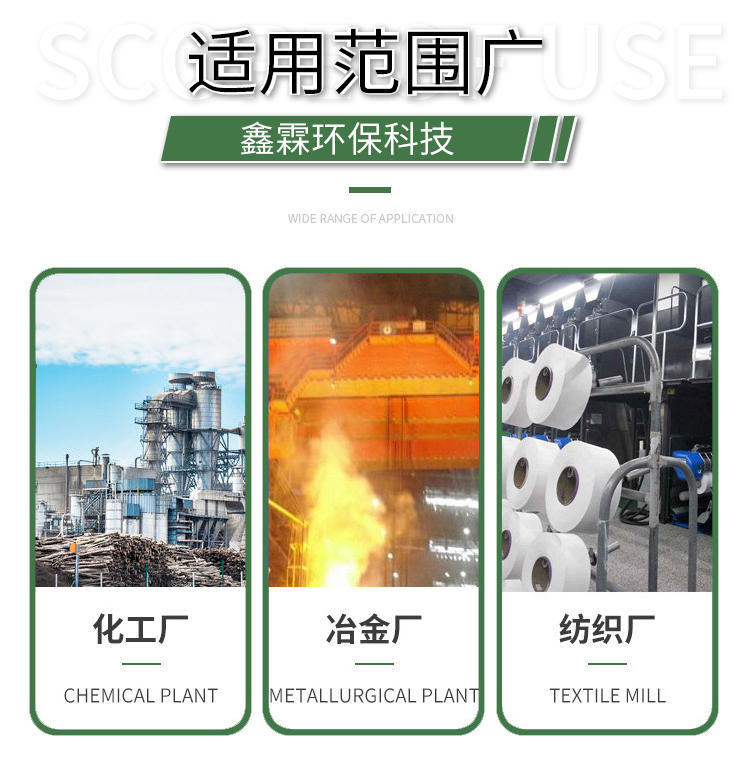
六、适用行业
广泛性应用在种类出现生产尾气的手工加电子厂: 油漆喷砂、印厂胶印油墨、塑料板材吹塑、丝包线手工代制作、装饰家具五金 CNC、热熔连接胶、饮食手工代制作、制药化工类、装饰家具喷砂、再生胶混泥土、真空镀膜药厂车间尾气污染治理等行业中。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信