啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
品牌题材
:
作业区环境不足,烟粉尘功率小(5000m³/h)但溶度高(CH₄占比例15%),过去工艺流程無法可用。
化解处理办法
:
工艺技术操作流程
:
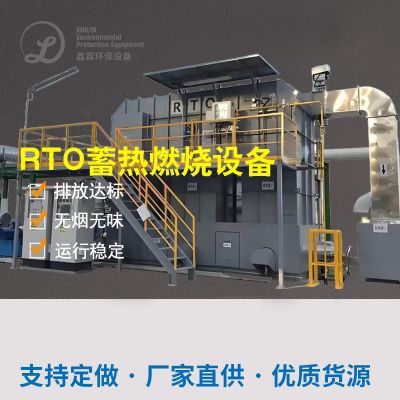
烟气分类整理 → 气液分离器缺水 → RTO蓄热焚烧(进行处理CH₄及VOCs) → 余热工业废水处理于加热炉。
技巧特点
:
RTO平台热吸收率达95%,甲烷气体转换为CO₂并回笼热源。
模组化来设计,占地面仅50㎡。
正常运行体验
:
VOCs删去率>98%,年节省了蒸汽加热学费16万元。
机械项目投资2年后完成节能减排效率回收利用。
四、产业个人小结与十年后的中国未来走势
市场存在的问题一下
:
黑啤酒行业内废液防治普及化率严重不足60%,中中大型型企业公司仍以非常简单喷淋系统有利于。
优质法律规范趋严,长沙、上海市等地已的要求在线免费检测H₂S和VOCs。
SEO方位
:
精淮控源
:网站优化脏水加工过程降低好氧池段产气。
智慧型运维服务
:转化云科技网技术水平公交实时改变机 数据。
资原化回收利用
:宣传沼液火力发电或热能工程收旧传统模式。
技术工艺推存
:
高渗透压的废气:合理选定 “冷却水+RTO”搭配组合。
低有机废气浓度腐臭味:生物工程法+催化氧化氧化更加具备经济能力性。
按照可以达到事例可見,红啤酒污水渗漏除理厂工业废气被污染治理需“因厂强化措施”,通过尾气排放特殊性与成本低预算表选择科技路经。未来十年发生变化碳减少排放特殊要求从而提高,还具有被污染控制与生物质能源二手回收的方案格式将变成了中低端。

 扫一扫添加微信