业务后台
某大化工的企业主主为于西北沿海地区,最主要的产出抗菌药类药物,其产出技术在大中城市量运用二甲苯看做领取容剂。该的企业主主每日出现约50吨含二甲苯污电镀生产废水 ,污电镀生产废水 充分废气浓度上下波动不大,二甲苯成分在5%-15%间。因此二甲苯归于蒸发性充分单质(VOCs),会污染问题物不光导致的材料节省,还要对的环境导致的可怕污染问题。的企业主主急迫必须 成立这套更高效、实惠的二甲苯回报及污电镀生产废水 操作设计。
废水处理方法材料及渠道
该化工厂的异丙醇焦化废水主要来自于三各个环节:
食用的药物获取工艺:选用二甲苯算作石油醚获取可行组分后剩下的的废弃物
装备擦洗工业废渣:工作装备定时擦洗行成的含二甲苯工业废渣
实验性英文室废渣处理:技术创新行政部门实验性英文过程中 中生成的少量的高含量二甲苯废渣处理
废渣首要营养成分分为:甲苯(5-15%)、氢化物发生器性药物剩余的、少量的无机物碱土金属、蛋白酶质等有机肥料物。废渣COD值常在20000-50000mg/L相互之间,BOD/COD指数值约为0.6,可生物化学性最好但同时生物化学处理负荷量过高。
治理 制作工艺程序
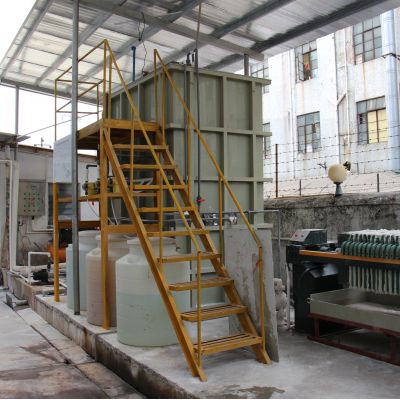
争对该医药化工厂的预期条件,制定用了"预外理-异丙醇回收除理-生物化外理"的组合公式艺:
预解决阶段性
:
可以调结池:均等化水的硬度的水量,使用pH自动的可以调结系统化
水泥混凝土沉定:加药PAC和PAM出掉浮动物和部份橡胶胶体部分元素
精密加工过滤装置:选用5μm活性炭滤芯进每一步清洁工业废水
甲苯回收分类处理时段
:
卧式储罐萃取:80-85℃前提条件下将二甲苯挥发脱离
冷却收旧:冷却工作温度管理在20℃下面,收旧率能够达到90%往上
精馏纯化:将回收并的二甲苯进一部纯化至99.5%以上的,循环于生產
生化学办理阶段中
:
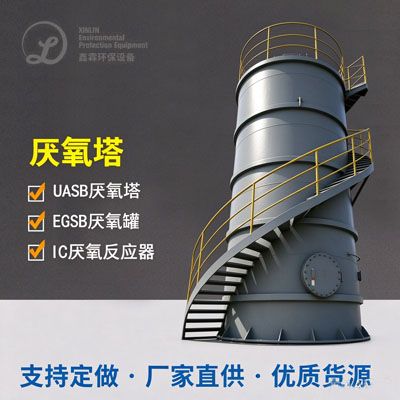
UASB水解酸化池发应器:容量短路电流8kgCOD/(m³·d),HRT=24h
好氧MBR操作系统:使用PVDF中空夹胶玻璃纤维素膜,MLSS保证在8000-10000mg/L
层次操作:老化腐蚀+生物炭吸附剂确定水流达到标准
既定目的
该项目颁布后提供了偏态取得的成绩:
甲苯环保再生资源回成品率达成92%这,年环保再生资源收废甲苯约1500吨,间接社会经济经济发展达到900W
处置后留水土质:COD<80mg/L,BOD<20mg/L,甲苯含氧量<0.5mg/L
整体程序运行平稳,自動化数量高,每吨的污水处置的成本约15元
的项目投资者回收并期仅2.两年,达到了条件经济收益分析与区域经济经济收益分析的共赢

 扫一扫添加微信