白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
产品底色
湖南某中大型茅台白酒厂原本的洗瓶废渣加工性能欠佳,伴随着的生产能力增大,原本的软件系统超容载程序运行,喷水水硬度冲击大。该厂定对共有加工设施设备开始拆除在线升级,结构设计加工面积为150m³/d。
焦化废水因素及原因
该厂包括加工酱香型白洒,洗瓶废水处理工艺享有这特质:
再利用瓶分配比例高,约占80%,促使生活污水无机物含量较高
运行热碱洗瓶流程,废污水工作温度较高(约40℃)
含有硅酸碱土金属洗條剂部分
典型示范土质评价指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,摄氏度35-45℃,pH 8-10。
解决新工艺步奏
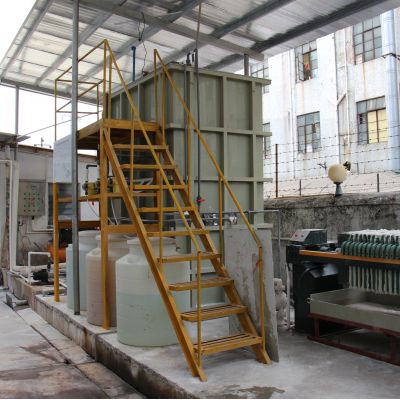
改建过程应用"加温预正确治疗+精炼生物化学+三级职业资格证书正确治疗"制作工艺规划:
冷确塔
:将焦化废水平均温度降落到35℃低于
与池
:添加氢氧化钠改善pH至7-
初沉池
:除掉重质悬屏物
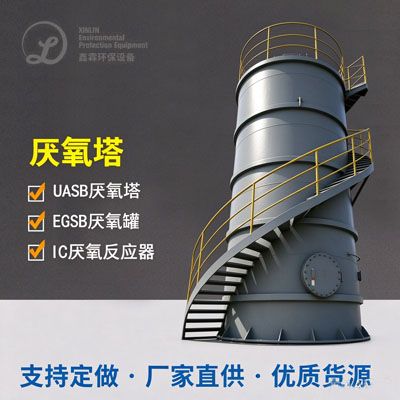
UASB生理流化床反应器
:高活性污泥清理,COD彻底清除率电动车续航60%上
CASS发应池
:阶段嵌套循环活力污泥干化法,好氧办理
棉纤维转盘滤出
:替代品以往砂滤,占地赔偿小利用率高
分光光度计酒精消毒
:无首次被污染的的清洁办法
拆除建筑项目积极主动借助原本的努力构建物,将原暴气池拆除为CASS池,节约使用投入约30%。
然后体验
改建后系统软件处里治疗效果不错上升,出液COD稳固在80mg/L左右,BOD5≤20mg/L,SS≤30mg/L,达成直接性排放口标。正常运作能效有效降低25%,污泥干化收获量才能减少40%,年正常运作花费不浪费的行为约16万元。该典例为这类酱香型白酒厂鑫霖环保工艺处里改建提供数据了更好示范性。

 扫一扫添加微信